

Chłodzenie wydruków 3D - jak zapobiegać deformacjom?
Nawisy tracą kształt, mosty opadają, a kolejne warstwy materiału zaczynają się odkształcać? Przyczyną może być niewystarczające chłodzenie wydruku 3D. Problem nasila się szczególnie podczas pracy z wymagającymi geometriami, gdy świeżo wytłoczony materiał nie zdąży odpowiednio ostygnąć przed nałożeniem kolejnej warstwy.
W przemysłowym druku 3D nawet niewielkie odkształcenie może oznaczać utratę tolerancji wymiarowych i konieczność ponownego wykonania elementu. Standardowy wentylator nie zawsze wystarcza, zwłaszcza gdy temperatura otoczenia jest wysoka.
Jak skutecznie odprowadzać ciepło ze strefy drukowania i kiedy warto zastosować dodatkowe chłodzenie punktowe sprężonym powietrzem?

Dlaczego wydruki 3D odkształcają się podczas drukowania?
W technologii FDM/FFF rozgrzany materiał jest wytłaczany przez dyszę drukarki i układany warstwa po warstwie. Aby zachować nadany mu kształt, musi odpowiednio szybko ostygnąć i uzyskać wystarczającą sztywność. Jeżeli kolejna warstwa zostanie nałożona zbyt wcześnie, nadal miękki materiał może odkształcić się pod własnym ciężarem lub pod wpływem kolejnego przejazdu głowicy.
Problem jest szczególnie widoczny podczas drukowania nawisów i mostów, czyli fragmentów konstrukcji, które nie mają bezpośredniego podparcia na całej swojej powierzchni. Niedostateczne chłodzenie może powodować ich opadanie, utratę geometrii i pogorszenie jakości powierzchni.
Na skuteczność chłodzenia wpływa kilka czynników:
-
Temperatura otoczenia – im cieplejsze powietrze, tym mniejsza różnica temperatur pomiędzy nim a drukowanym materiałem, co może spowalniać odbieranie ciepła.
-
Rodzaj filamentu – poszczególne polimery różnią się właściwościami termicznymi i wymaganiami dotyczącymi chłodzenia.
-
Prędkość drukowania i czas warstwy – krótki odstęp między kolejnymi przejściami głowicy ogranicza czas dostępny na stygnięcie.
-
Kierunek i wydajność nadmuchu – nawet intensywny przepływ powietrza może być niewystarczający, jeśli nie dociera do właściwego obszaru.
Nie każda deformacja jest jednak skutkiem niewystarczającego chłodzenia. Na przykład podwijanie narożników i odrywanie wydruku od stołu może wynikać z nadmiernego skurczu materiału oraz nieodpowiednich warunków termicznych. Z kolei heat creep oznacza niepożądane przenikanie ciepła w górną część hotendu, co może prowadzić do przedwczesnego mięknięcia filamentu i problemów z jego podawaniem.
Rozpoznanie rodzaju deformacji jest zatem pierwszym krokiem do wyboru właściwej metody chłodzenia.

Jak poprawić chłodzenie podczas druku 3D?
Poprawę chłodzenia warto rozpocząć od sprawdzenia ustawień drukarki: temperatury dyszy, prędkości drukowania, czasu pojedynczej warstwy oraz parametrów wentylatora chłodzącego wydruk. W wielu przypadkach korekta tych ustawień pozwala ograniczyć deformacje bez dodatkowego wyposażenia.
Jeżeli jednak problem utrzymuje się pomimo optymalizacji procesu, należy przyjrzeć się temperaturze i sposobowi doprowadzania powietrza do strefy drukowania.
Standardowe wentylatory wykorzystują powietrze z otoczenia. Przy wysokiej temperaturze pomieszczenia mogą więc nie zapewniać wystarczająco intensywnego odbioru ciepła. Zwiększenie ich wydajności poprawia wymianę ciepła, ale nie obniża temperatury nawiewanego powietrza poniżej temperatury otoczenia.
Rozwiązaniem może być dodatkowe chłodzenie punktowe, które dostarcza zimniejsze powietrze bezpośrednio w wybrany obszar procesu.
Nie zawsze jednak intensywniejsze chłodzenie oznacza lepszy rezultat. W przypadku niektórych materiałów zbyt szybkie stygnięcie może zwiększać naprężenia wewnętrzne, pogarszać przyczepność międzywarstwową i powodować wypaczanie elementów. Dlatego temperaturę oraz intensywność nadmuchu należy dostosować do konkretnego filamentu i geometrii wydruku.
Chłodzenie punktowe sprężonym powietrzem - zastosowanie dyszy EXAIR
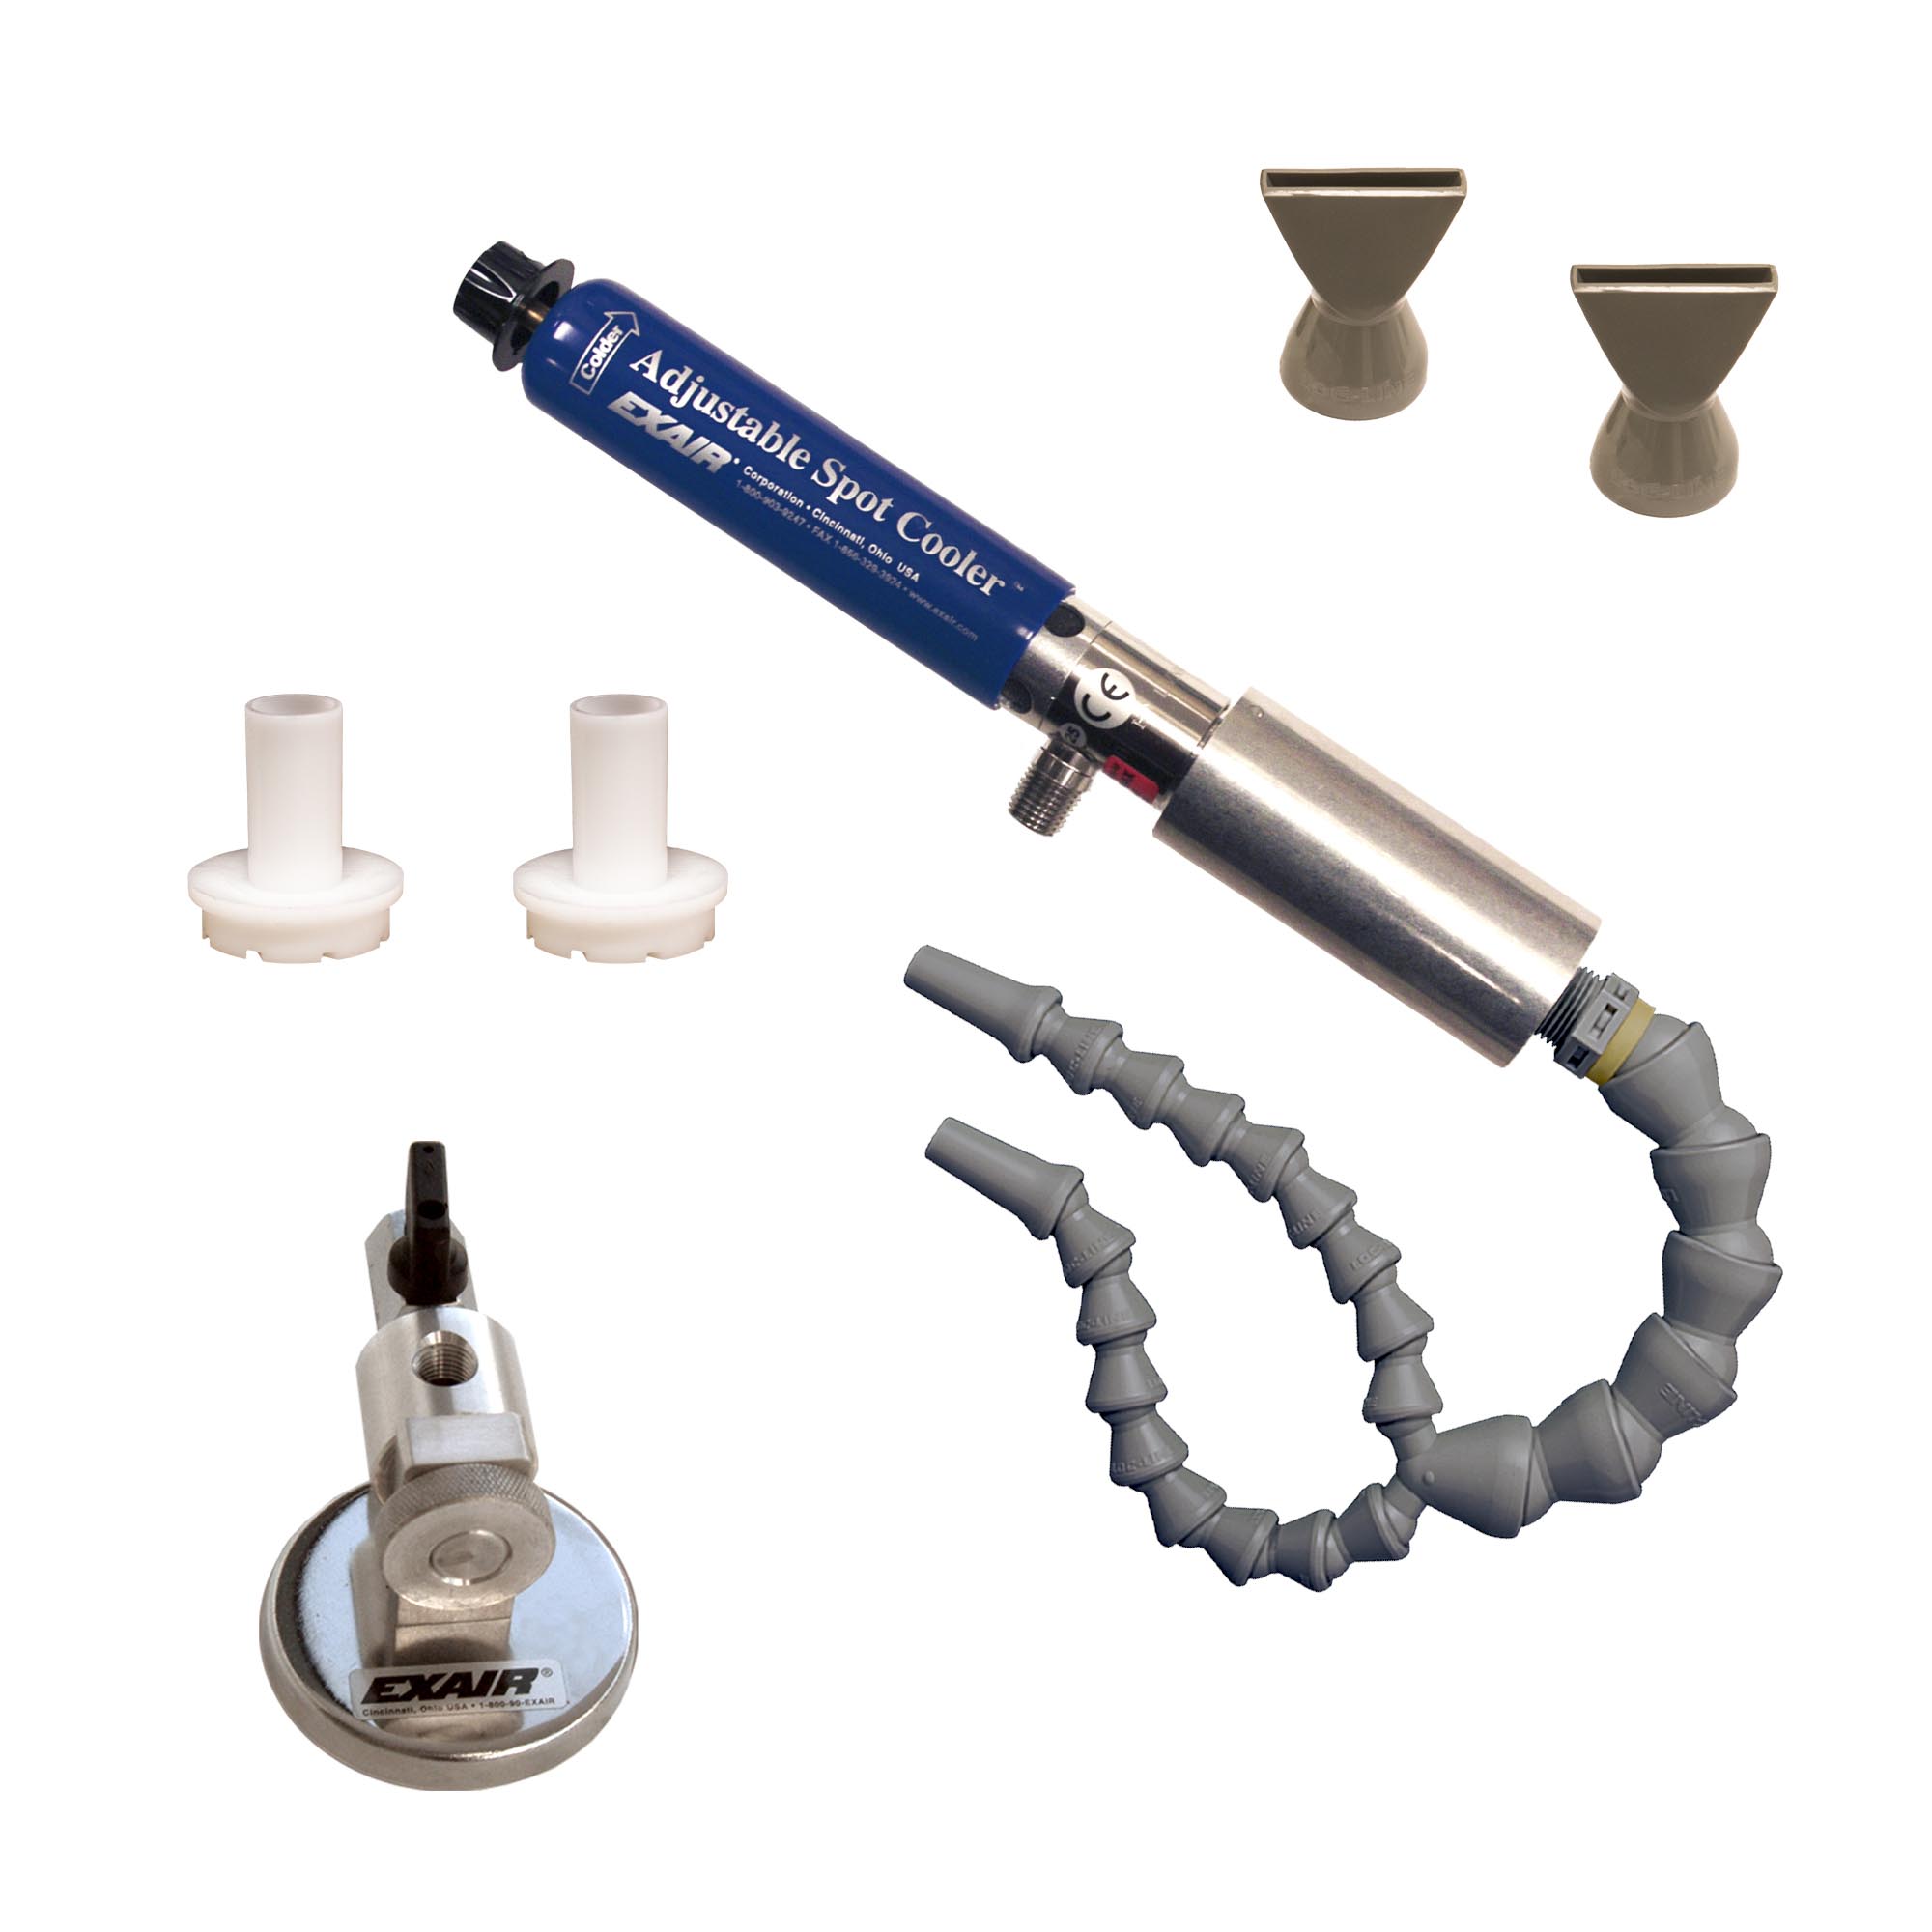
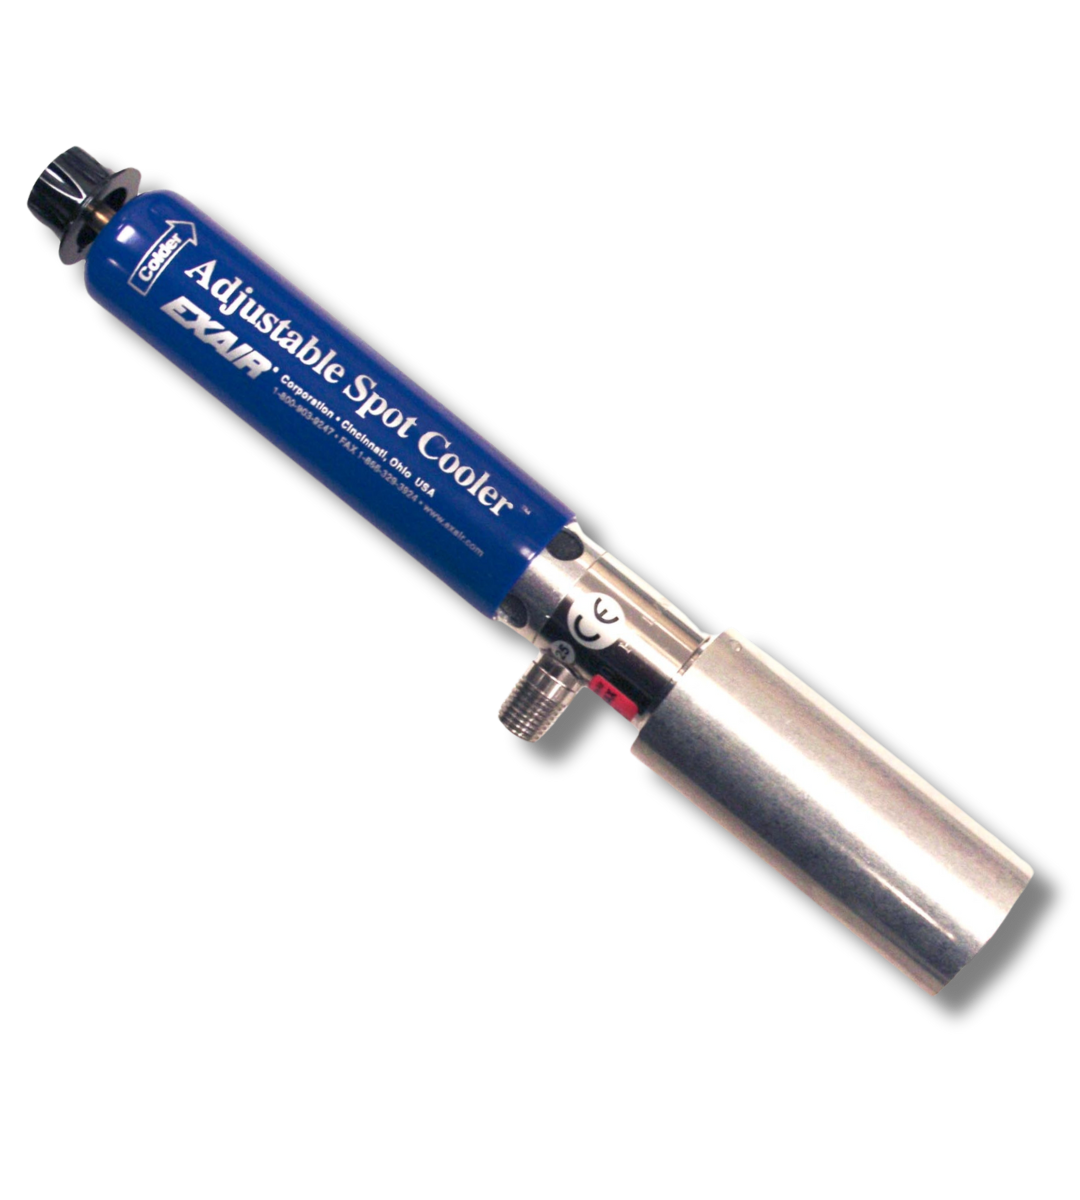
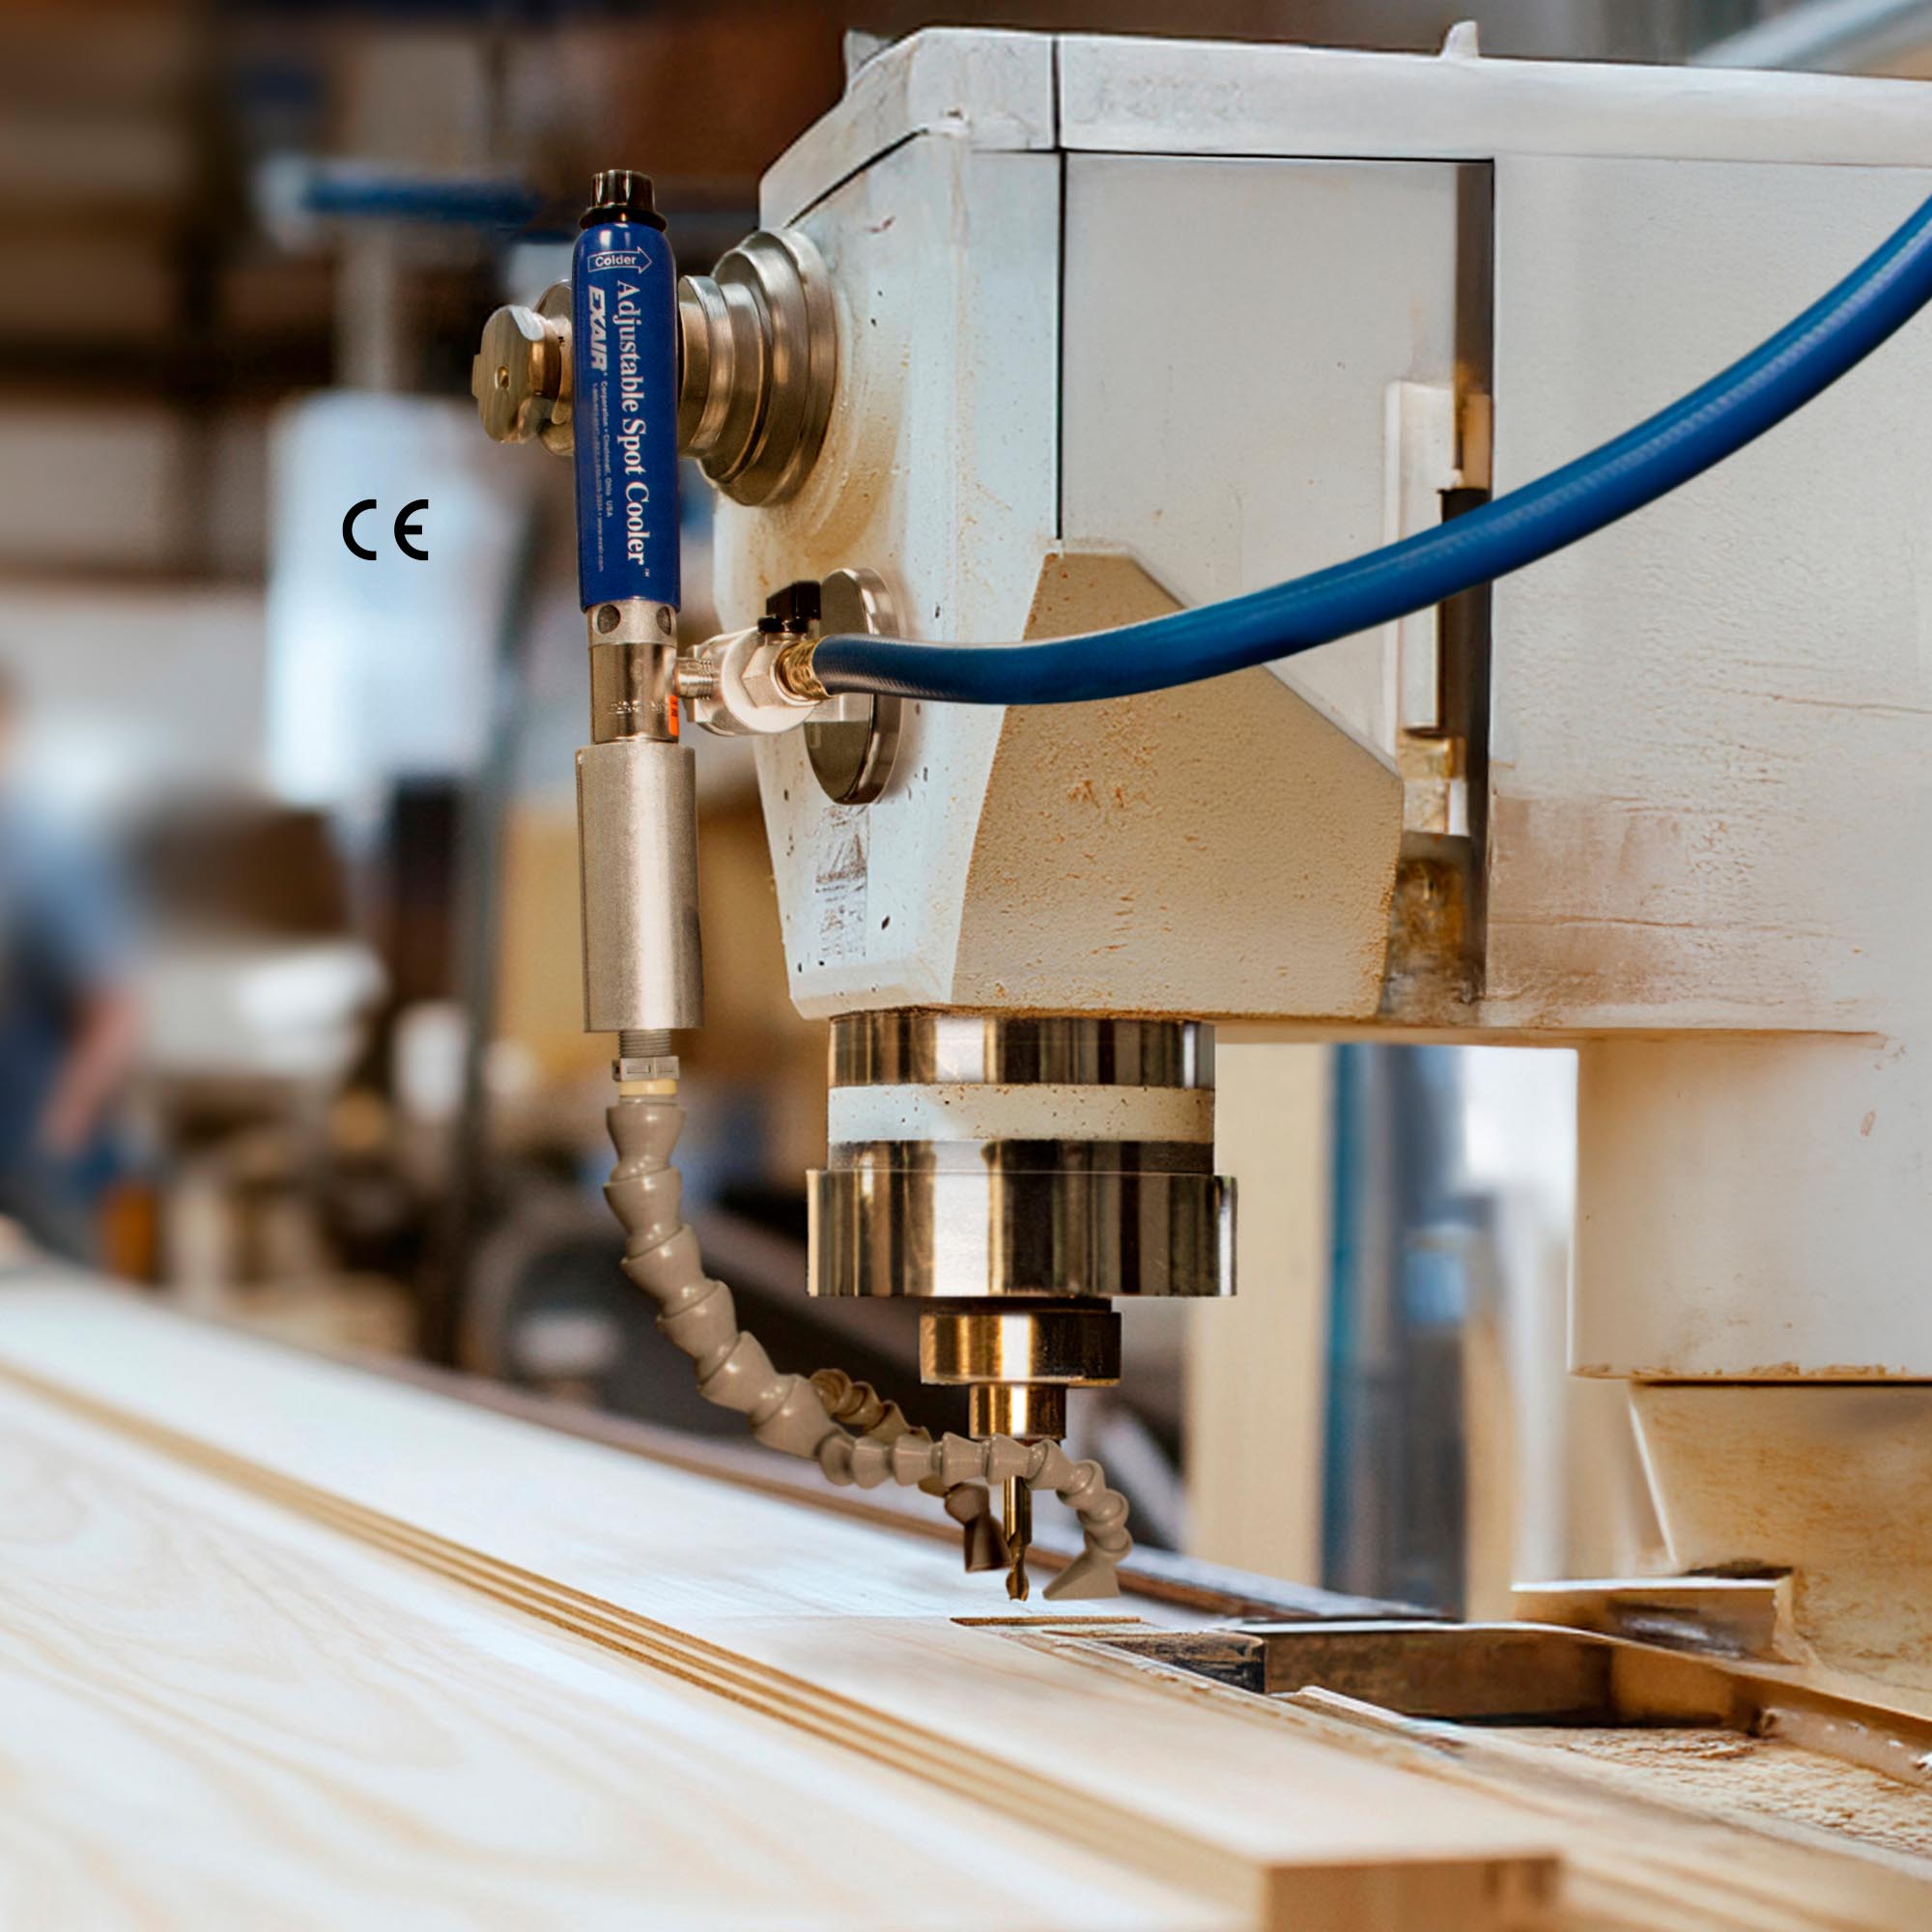
W zastosowaniach wymagających większej kontroli temperatury można wykorzystać regulowaną dyszę chłodzącą EXAIR. Urządzenie wykorzystuje technologię rurki wirowej, która rozdziela doprowadzone sprężone powietrze na dwa strumienie – gorący i zimny. Zimny strumień kierowany jest elastycznym przewodem bezpośrednio na obszar wymagający chłodzenia.
W odróżnieniu od tradycyjnego wentylatora rozwiązanie to umożliwia dostarczanie powietrza o temperaturze niższej niż temperatura otoczenia. Regulacja temperatury oraz możliwość ukierunkowania strumienia pozwalają dopasować warunki chłodzenia do konkretnego stanowiska. Samo urządzenie nie wymaga zasilania elektrycznego ani stosowania ciekłego czynnika chłodniczego, ale potrzebuje odpowiednio przygotowanego sprężonego powietrza.
Przykład zastosowania – chłodzenie przemysłowego druku 3D
Producent opisał przypadek zakładu, w którym podczas drukowania skomplikowanych elementów z elastycznego polimeru pojawiały się deformacje nawisów i mostów. Temperatura hali produkcyjnej wynosiła około 31°C, natomiast w pomieszczeniu z drukarką utrzymywała się na poziomie około 29°C.
Pomimo pracy fabrycznych wentylatorów z maksymalną wydajnością materiał nie stygł wystarczająco szybko. Podczas 14-godzinnego cyklu drukowania doszło do odkształcenia elementów, co skutkowało stratą materiału i koniecznością powtórzenia procesu.
Zamiast rozbudowywać system wentylacji pomieszczenia, zastosowano regulowaną dyszę chłodzącą EXAIR. Zamocowano ją do metalowej konstrukcji drukarki za pomocą podstawy magnetycznej, a elastyczny przewód skierowano w obszar drukowania, poniżej poruszającej się głowicy.
Temperaturę doprowadzanego powietrza ustawiono na około -7°C. Według producenta dodatkowe chłodzenie pozwoliło wyeliminować opadanie nawisów i mostów w opisanych warunkach, a kolejny cykl drukowania zakończył się uzyskaniem elementów o prawidłowej geometrii.
Przykład ten pokazuje, że w określonych warunkach lokalne chłodzenie zimnym powietrzem może być skutecznym uzupełnieniem standardowego układu wentylatorów drukarki. Nie oznacza to jednak, że temperatura -7°C będzie odpowiednia dla każdego materiału ani że dodatkowy nadmuch zawsze poprawi jakość wydruku.

Jak dobrać chłodzenie do przemysłowej drukarki 3D?
Dobór chłodzenia punktowego powinien wynikać z parametrów procesu, a nie wyłącznie z maksymalnej temperatury, jaką może osiągnąć urządzenie.
Regulowana dysza chłodząca umożliwia uzyskanie strumienia powietrza o temperaturze nawet do -34°C, zależnie od warunków zasilania i konfiguracji. Dostępne generatory pozwalają dostosować zużycie sprężonego powietrza oraz wydajność chłodzenia do potrzeb aplikacji. W ofercie znajdują się dwa warianty urządzenia:
-
Model 3825 – wyposażony w jeden elastyczny przewód, przeznaczony do kierowania zimnego powietrza na wybrany punkt.
-
Model 3925 – wyposażony w dwa przewody, umożliwiający rozprowadzenie strumienia na dwa obszary lub chłodzenie większej powierzchni.
Przy doborze rozwiązania należy uwzględnić przede wszystkim:
-
Rodzaj drukowanego materiału – jego wymagania termiczne oraz podatność na deformacje i osłabienie połączeń między warstwami.
-
Geometrię wydruku – wielkość elementów, obecność mostów, nawisów oraz obszar wymagający dodatkowego chłodzenia.
-
Warunki otoczenia – temperaturę pomieszczenia lub komory drukarki oraz sposób odprowadzania ciepła.
-
Parametry sprężonego powietrza – dostępne ciśnienie, wydajność instalacji i jakość powietrza.
-
Możliwości montażu – odległość od obszaru drukowania, ruch głowicy i dostępne miejsce na zamocowanie przewodów.
Przy ciśnieniu referencyjnym 6,9 bar producent podaje warianty zużycia sprężonego powietrza wynoszące 425, 708 oraz 850 l/min, zależnie od zastosowanego generatora. Wartości te należy uwzględnić przy ocenie wydajności instalacji i kosztów eksploatacji.
Szczególną uwagę należy zwrócić na chłodzenie materiałów wymagających podwyższonej temperatury komory. Zbyt intensywny nadmuch może w takich przypadkach przynieść efekt przeciwny do zamierzonego. Dodatkowe chłodzenie nie powinno też zastępować diagnostyki błędnych ustawień drukarki, problemów z ekstruderem czy niewłaściwej przyczepności wydruku do stołu.
Chcesz poprawić chłodzenie wydruków 3D?
Jeżeli standardowe wentylatory nie zapewniają wystarczającego chłodzenia, warto rozważyć zastosowanie regulowanej dyszy EXAIR. Prześlij nam informacje o występujących deformacjach, temperaturze otoczenia oraz parametrach dostępnego sprężonego powietrza.
Sprawdź regulowaną dyszę chłodzącą EXAIR i skontaktuj się z PNEUMA – pomożemy ocenić możliwość zastosowania urządzenia w Twoim procesie.